加工事例
破損したアルミ製品は補修できますか?A5052のTIG溶接・仕上げ加工事例
アルミ製品は、衝突や落下によって角や取付部分が欠けてしまうことがあります。
今回は、お客様が製品を衝突させてしまい、A5052製部品のコーナー部分2か所が破損した事例をご紹介します。「新品を作り直すのではなく、何とか使えるように補修してほしい」とのご依頼でした。
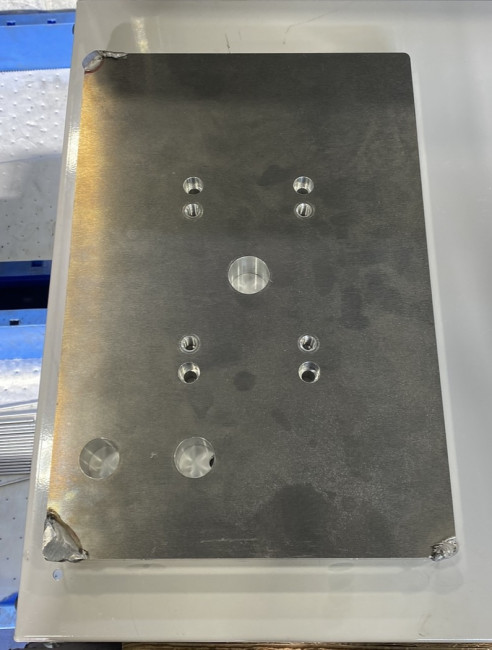
お預かりした製品を確認すると、2か所のコーナー部分が欠損していました。
既存の穴や加工面をそのまま生かしながら、破損した部分だけを復元する必要がありました。補修できる範囲と周囲への熱影響を確認し、TIG溶接による肉盛りと仕上げ加工を行う方法を選択しました。
最初に破損状態を確認し、欠損部分へTIG溶接で肉盛りを行いました。
アルミは熱が伝わりやすいため、製品への熱影響や変形に注意が必要です。また、コーナー部分の形状を復元するため、後工程で削り出せるだけの仕上げ代を考慮して肉盛りします。
肉盛り溶接後は、機械加工によってコーナー形状と厚みを整えました。
厚み方向の図面寸法は一般公差でしたが、周囲の既存製品表面に対して約0.01mm高くなるように加工しました。最初から既存面と同じ高さまで機械加工すると、仕上げ時に削りすぎる可能性があるためです。
機械加工後は、職人が周囲の既存面との段差や見た目を確認しながら、ペーパーで丁寧に手仕上げしました。
機械加工だけで完成させるのではなく、既存部分とのつながりを確認しながら仕上げることで、補修箇所が周囲になじむように整えています。
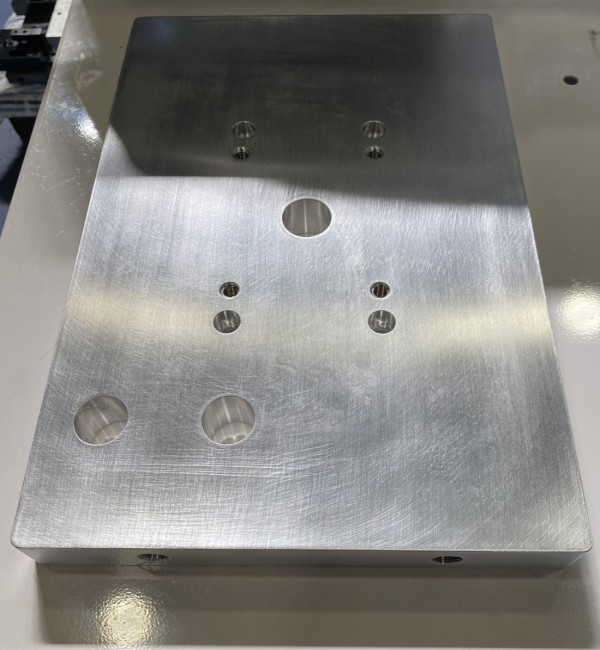
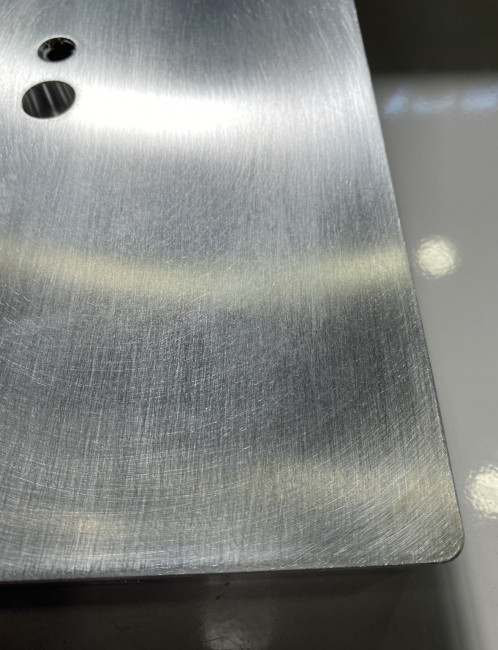
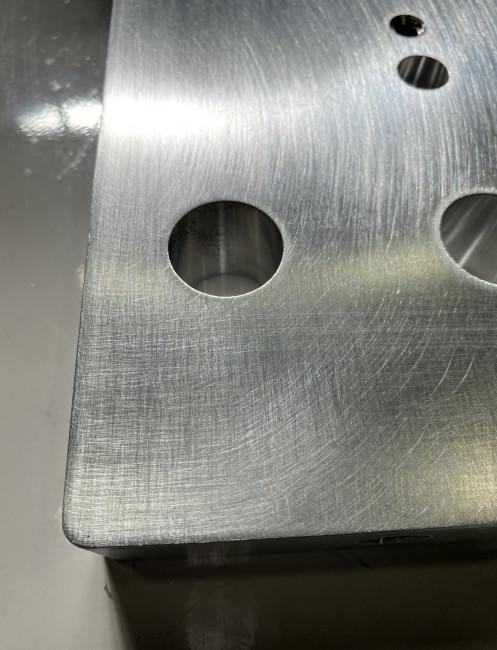
アルミ製品の破損状態によっては、TIG溶接による肉盛り、機械加工、手仕上げを組み合わせることで、再使用できる状態へ補修できる場合があります。
ただし、材質、割れや欠損の範囲、製品形状、必要精度などによって補修の可否は異なります。現物や破損部分の写真、図面などをご用意のうえ、お気軽にご相談ください。
今回は、お客様が製品を衝突させてしまい、A5052製部品のコーナー部分2か所が破損した事例をご紹介します。「新品を作り直すのではなく、何とか使えるように補修してほしい」とのご依頼でした。
衝突で破損したA5052製品の補修事例
お預かりした製品を確認すると、2か所のコーナー部分が欠損していました。
既存の穴や加工面をそのまま生かしながら、破損した部分だけを復元する必要がありました。補修できる範囲と周囲への熱影響を確認し、TIG溶接による肉盛りと仕上げ加工を行う方法を選択しました。
欠損部分へTIG溶接で肉盛り
最初に破損状態を確認し、欠損部分へTIG溶接で肉盛りを行いました。
アルミは熱が伝わりやすいため、製品への熱影響や変形に注意が必要です。また、コーナー部分の形状を復元するため、後工程で削り出せるだけの仕上げ代を考慮して肉盛りします。
機械加工では既存面より約0.01mm高く設定
肉盛り溶接後は、機械加工によってコーナー形状と厚みを整えました。
厚み方向の図面寸法は一般公差でしたが、周囲の既存製品表面に対して約0.01mm高くなるように加工しました。最初から既存面と同じ高さまで機械加工すると、仕上げ時に削りすぎる可能性があるためです。
最後は職人がペーパーで手仕上げ
機械加工後は、職人が周囲の既存面との段差や見た目を確認しながら、ペーパーで丁寧に手仕上げしました。
機械加工だけで完成させるのではなく、既存部分とのつながりを確認しながら仕上げることで、補修箇所が周囲になじむように整えています。
破損したアルミ製品もご相談ください
アルミ製品の破損状態によっては、TIG溶接による肉盛り、機械加工、手仕上げを組み合わせることで、再使用できる状態へ補修できる場合があります。
ただし、材質、割れや欠損の範囲、製品形状、必要精度などによって補修の可否は異なります。現物や破損部分の写真、図面などをご用意のうえ、お気軽にご相談ください。


